感应加热系统
 热门搜索:
 产品简介
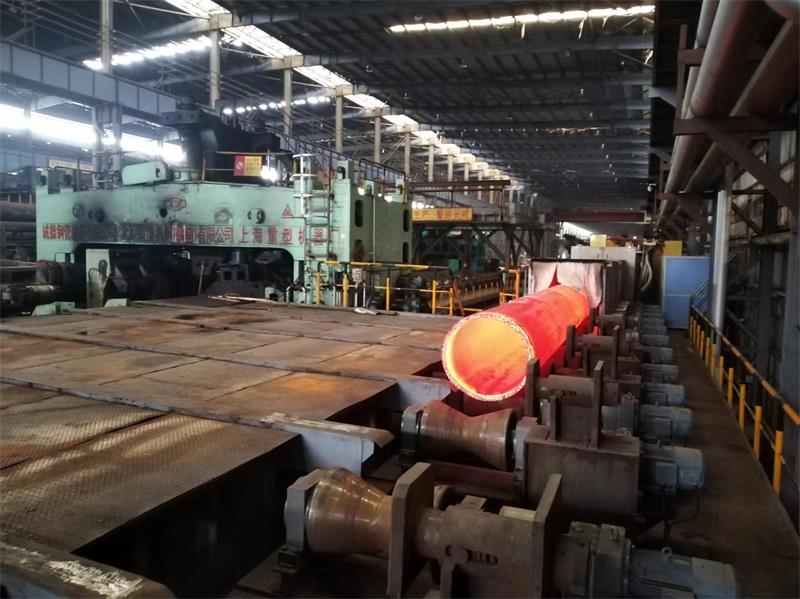
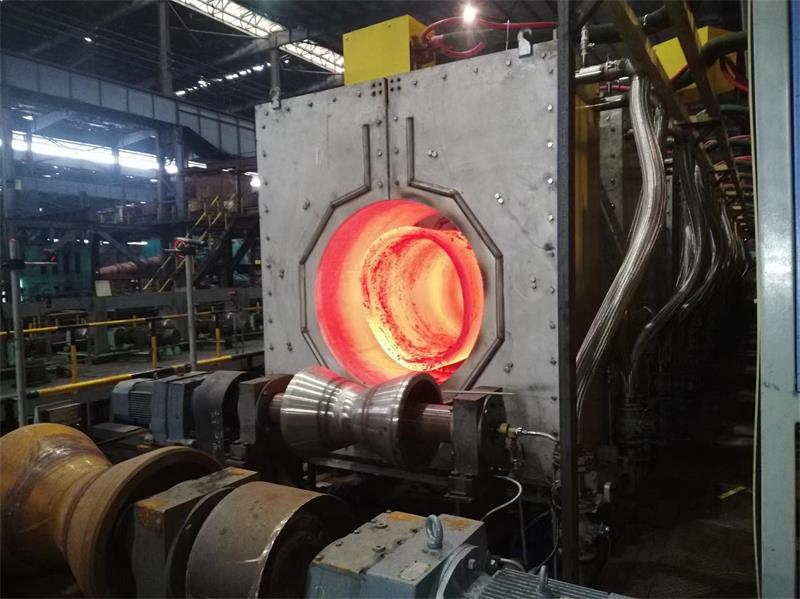
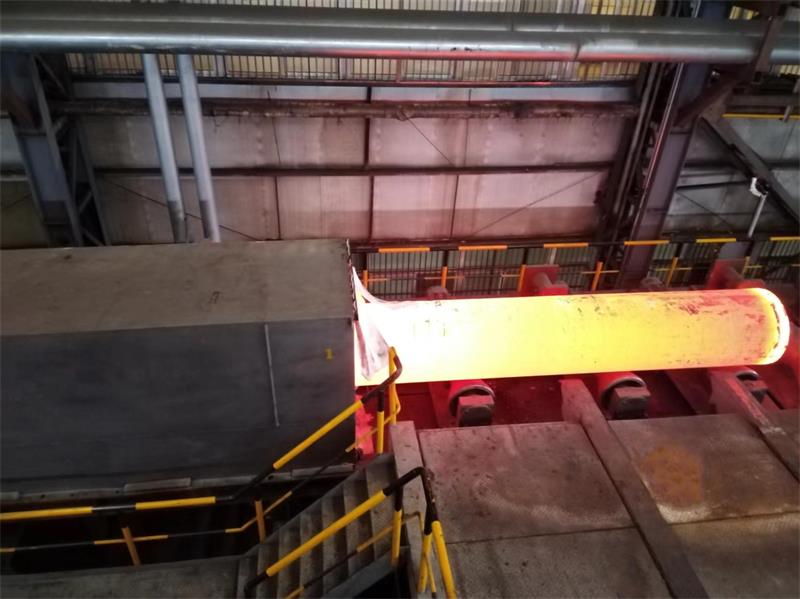
● 功率参数:双整流十二脉 1000KW-10000KW/200HZ-2500HZ 单台电源独立使用或多台电源并机使用。● 运行辊道:进料组、感应器组及出料组均变频系数控制,使连续加热中不产生间隙,提高钢棒质量和生产效率。● 导向系统:采用 304 不锈钢导轮,数字编码器自动调整不同参数的工件高度。● 温度闭环系统:独有前反馈 + 后反馈联
● 功率参数:双整流十二脉 1000KW-10000KW/200HZ-2500HZ 单台电源独立使用或多台电源并机使用。
● 运行辊道:进料组、感应器组及出料组均变频系数控制,使连续加热中不产生间隙,提高钢棒质量和生产效率。
● 导向系统:采用 304 不锈钢导轮,数字编码器自动调整不同参数的工件高度。
● 温度闭环系统:独有前反馈 + 后反馈联合温度控制方式,根据入炉温度和位置前馈系统自动匹配功率段供应,根据出炉温度后馈系统进一步修正功率值,可以在入炉温差 300℃的情况下,出炉温差控制在 20℃以内
● 配方管理功能:强大的配方管理系统,输入待生产的钢种、外径、壁厚参数后,自动调用相关参数,不用再手动记录、查阅、输入各种工件所需的参数值。
▲ 能量转化:加热每吨钢材至 1050℃,耗电 310 ~ 330 度。
 当前位置:
 上一个:
 返回列表